大型项目视频背景
华中位置一家人专科分娩曲古霉素的农药厂厂,原来的废液加工加工设施管理建于20十二年,加工加工业务能力200吨/日。发生变化产能利用率拓展和排放出标准规范上升,原来的模式已不可能满足了的标准(COD需从120mg/L降低80mg/L)。今年行业创业捌佰元对其来技術改良,新加高级的阳极氧化单元测试并对生化学模式对其来seo。
废水处理方法组成成分与特征
该厂废液具以内共同点:
高氧浓度污水:产自面团发酵液离心法后的上清液,COD约25000-40000mg/L
中含量废水处理:设施清洁工作水等,COD约5000-8000mg/L
低含量废液:反复的一系列循环水排水口等,COD<1000mg/L
废海里还含相约200-300mg/L的硝酸钠盐和需量的残余溶媒。
操作工序方案
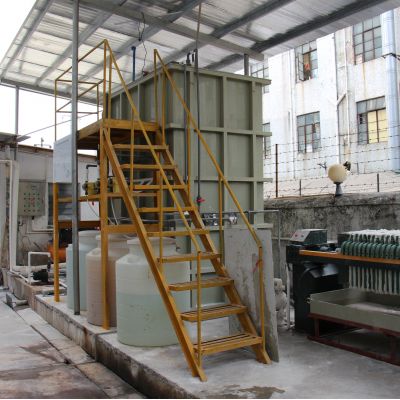
改装后的清理程序采取"几大类汇集+分质清理"对策:
高密度废水办理办理线
:
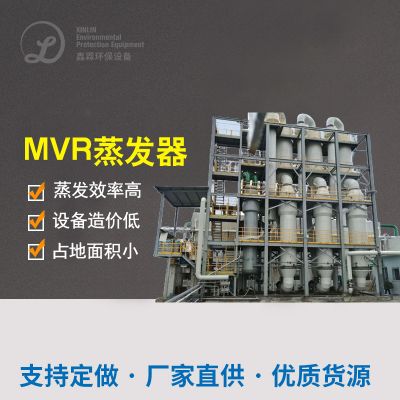
汽化浓缩造成:三效汽化器将废水治理工艺重量变少70%,冷却水液走进后期的治理
催化剂的作用湿式氧化物:发应高温220℃,负荷4.0MPa,COD删去率85%上
中合石雕文化沉淀:洗去脱色后存在的硅化物无机化合物
中低有机废气浓度生产废水加工处理线
:
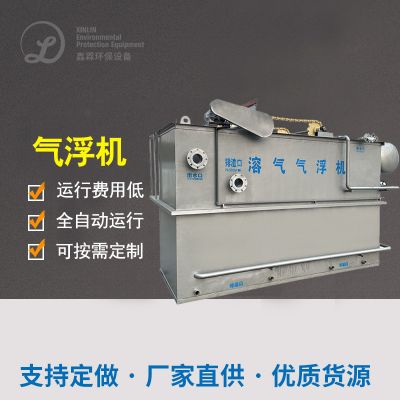
混凝土气浮:消除透明桌面物和个部分COD
EGSB厌氧发酵的生物反应器:面积短路电流8kgCOD/(m³·d),COD出掉率65%
MBR膜生物工程反应迟钝器:膜通量15L/(m²·h),厌氧颗粒污泥龄25天
混合物纵深处理
:
三氧杀菌催化氧化腐蚀腐蚀:三氧杀菌污泥脱水量80g/m³,催化氧化腐蚀剂为负债型MnO
生物制品活力性炭滤池:进一部保驾护航出水量生活饮用水
然后处理实际效果
系统化优化后正常运行的数据取决于:
综合性出水出水COD稳定的在70mg/L左右侧,可达到设计方案标
氢氧化钠盐酸度从入水的280mg/L高于50mg/L以內
抗生素类化学活化有机化合物祛除率>99.9%
释放性有机质物废气产量上涨极大减少85%超过
进行改造后加载成本价为3两元/吨水,但凭借二手回收化掉浸提液中的有总价值元素,一年可生产约120万元经济社会管理效益。
曲古霉素废液操作技木更与考虑
借助对出现两位案列的解析,就能够汇总了出曲古霉素废污水处置的3个重中之重新技术点:
预治疗技能进行
:
而言高溶度电镀废水,挥发浸提有无效避免险遭正确处理功率因数补偿
微电解法和Fenton阳极氧化合适提供废水处理方法可生物化性
分为汇集、分质工作能特殊提生整体化整体化效应
生物化进行处理优化系统
:
生物滤池工序宜所用耐致癌性比较强的EGSB或IC反映器
好氧阶段中,运用长厌氧颗粒污泥龄的设计不有助难吸附充分物转换
MBR工艺可绝对喷水飘浮物不合格并聚集个性化菌苗
高度处里重要性
:
高钝化技术设备对残渣消炎药的取除成效明显
活性酶炭物理吸附身为最后保护新工艺准确高
女子组合的工艺比单独工艺更能面对水源价格波动
在实际成果建设项目用途中,需按照其工业废水特定性质、加工治疗规模化、进行投资概预算和工作价格等影响,使用最最合适的加工过程团体。正常而言,门头药业有限公司机构最合适所采用真实鑫霖环保一的全步骤加工治疗加工过程,而大中小型机构可决定性真实鑫霖环保二的分质加工治疗设想,以和平加工治疗成果与资金性。
根据环境必须的连续不断作为和技术性的连续前进,曲古霉素废水加工生产技术加工生产技术将奔向挺高效、更节省、更资源性化的目标成长,为制作药品行业中的深绿色可连续成长作为有利撑起。

 扫一扫添加微信